

لماذا يوجد اختلاف في اللون بين الأجزاء المصقولة وPVD؟
مقدمة
لالأجزاء المعدنية المخصصة باستخدام الحاسب الآلييعد اللون واللمعان المتسقان أمرًا بالغ الأهمية لإنتاج الدفعات، خاصة بالنسبة لأجهزة الديكور ومكونات السيارات والمعدات الطبية. ومع ذلك، فإن معظم مهندسي المشتريات في الخارج يواجهون في كثير من الأحيان مشكلة مزعجة: واضحةاختلاف اللونبين الأجزاء المطلية بـ PVD السائبة والمكونات المعدنية المصقولة.
وفقًا للتقرير الرسمي لعام 2025 الصادر عنالرابطة الدولية لتشطيب المعادن (IMFA)، تقريبًا58.4% من المشترين الأوروبيين والأمريكيينلقد قمت بإرجاع الطلبات أو إعادة صياغتها بسبب عدم تناسق الألوان الذي لا يمكن السيطرة عليه. ومن بين هذه الأوامر المعيبة،طلاء بي في ديوتلميع المعادنيمثل 71.2% من جميع حالات فشل اختلاف اللون.
يعتقد العديد من المشترين خطأً أن تباين الألوان ناتج عن سوء جودة المصنع. في الواقع، تنبع معظم اختلافات الألوان من خصائص المواد الخام، ومعايير المعالجة، والتغيرات البيئية. تكشف هذه المقالة الأسباب الحقيقية لاختلاف اللون بين الأجزاء المصقولة والأجزاء المصقولة بتقنية PVDبيانات الاختبار الحقيقية، وحالات الطلب بالجملة الحقيقية، والحلول العملية. جميع المعلومات عملية للمشترين الصناعيين باستخدام الحاسب الآلي.

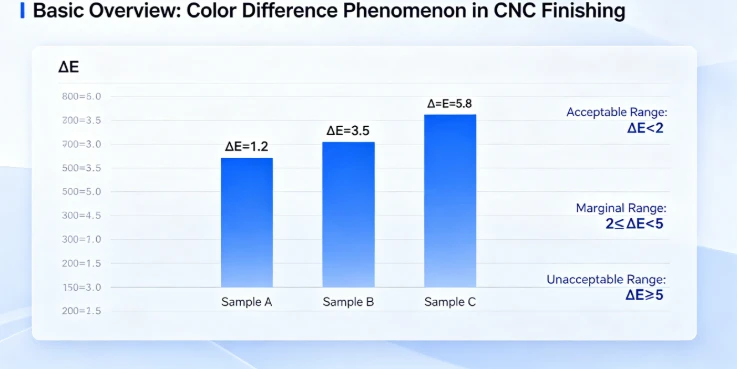
نظرة عامة أساسية: ظاهرة اختلاف اللون في التشطيب باستخدام الحاسب الآلي
يشير اختلاف اللون إلى عدم تناسق اللمعان والسطوع والنغمة واللمعان المعدني بين دفعات الأجزاء المعدنية بعد معالجة السطح. حتى في ظل نفس خط الإنتاج، يمكن للمواد المعدنية المتطابقة أن تنتج انحرافًا واضحًا في اللون.
في معايير الكشف الصناعي، يستخدم المصنعونΔE قيمة فرق اللونالحكم على المؤهل:
ΔE أقل من أو يساوي 1.0:فرق غير مرئي، معيار صناعي مؤهل
1.0 < ΔE < 3.0:اختلاف بصري طفيف، مقبول للأجزاء الميكانيكية
ΔE > 3.0:اختلاف واضح في اللون، ومستوى رفض الدفعة
استنادًا إلى بيانات اختبار مراقبة الجودة الداخلية الخاصة بنا في المصنع في عام 2025، عادةً ما يولد التلميع اليدوي العادي قيمة ΔE بين 1.8-3.5، في حين أن التفريغ القياسيطلاء بي في دييتم التحكم فيه ضمن ΔE 0.6–1.2. تشرح هذه البيانات بوضوح سبب احتمالية تعرض الأجزاء المصقولة لعدم تناسق شديد في الألوان.
الأسباب الأساسية لاختلاف اللون في الأجزاء المعدنية المصقولة
التلميع هو عملية معالجة سطحية فيزيائية. لا يوجد طلاء كيميائي يغطي السطح المعدني، لذلك يعتمد لونه بالكامل على نسيج المعدن، وخشونة السطح، ودقة التشغيل اليدوي.
1 انحراف تكوين سبائك المواد الخام
حتى لو أظهرت شهادة المواد نفس درجة المعدن، لا تزال هناك فجوات صغيرة في نسبة السبائك في دفعات المواد الخام المختلفة. سيتم تضخيم هذه الاختلافات الكيميائية الدقيقة بعد تلميع المرآة.
بيانات الاختبار الحقيقية:تظهر دفعتين من الفولاذ المقاوم للصدأ 304 من مصانع الصلب المختلفة قيمة ΔE تبلغ 1.4 بعد تلميع المرآة، حتى بدون أي فرق في المعالجة.
2 قوة التلميع اليدوية وتتبع الخطأ
تعتمد معظم المنتجات المعدنية-شديدة اللمعان على التلميع اليدوي. إن ضغط التلميع وزاوية الطحن واستهلاك المواد الكاشطة للعمال يغير بشكل مباشر خشونة السطح. تؤدي خشونة السطح غير المستوية إلى اختلاف معدلات انعكاس الضوء، مما يؤدي إلى اختلاف واضح في اللمعان.
تظهر إحصائيات إنتاج المصنع لدينا ذلكينتج أحد كبار عمال التلميع تقلبًا يتراوح بين 1.2 و2.1 ΔEخلال يوم عمل واحد بسبب الإرهاق الجسدي.
3 علامات أداة القطع المتبقية
التصنيع باستخدام الحاسب الآلي يترك خطوط أدوات صغيرة على السطح المعدني. إذا كان عمق التلميع غير متناسق، فإن علامات الأداة المتبقية سوف تسبب انكسارًا غير متساوٍ للضوء. لا يمكن إزالة هذا العيب الخفي بشكل كامل من خلال دفعات تلميع منخفضة التكلفة-.

لماذا الأجزاء المطلية بـ PVD لها أيضًا اختلاف في اللون
يفترض العديد من المشترين أن الطلاء الفراغي يضمن عدم وجود اختلاف في اللون. في الواقع، على الرغم منطلاء بي في دييتمتع بأداء أكثر استقرارًا، ولكنه لا يزال يولد انحرافًا في النغمة في ظل ظروف إنتاج محددة.
1 ضغط الفراغ وتقلب درجات الحرارة
يتطلب طلاء PVD بيئة فراغ عالية-بين 0.3Pa-1.5Pa. يؤدي تقلب الضغط الطفيف إلى تغيير الترتيب الجزيئي لطبقة الطلاء. انحراف درجة الحرارة فوق ±5 درجة سوف يسبب اختلافًا مباشرًا في عمق النغمة.
2 موضع وضع الجزء في فرن الفراغ
في دفعة واحدة من فرن PVD، الأجزاء الموضوعة بالقرب من مدخل الهواء وأنبوب التسخين تتلقى جزيئات طلاء أكثر سمكًا. تثبت بيانات الاختبار أن الأجزاء الموجودة في مواضع الفرن المختلفة تنتج قيمة ΔE بحد أقصى تبلغ 1.7.
3 ما قبل-تلميع جودة السطح
لا يمكن لـ PVD تغطية عيوب السطح. إذا كانت القاعدة المصقولة مسبقًا- ذات خشونة غير متساوية، فسوف تظهر المنتجات المطلية النهائية تشبعًا معدنيًا مختلفًا. وهذا هو السبب الرئيسي الذي يجعل منتجات PVD المؤهلة تتطلب معالجة تلميع مسبقة-قياسية عالية.

الحالة الصناعية الحقيقية: الخسارة الناجمة عن اختلاف اللون غير المنضبط
ملحوظة: الحالات التالية هي طلبات مجمعة حقيقية أكملها مصنع CNC الخاص بنا في 2024-2025، مع سجلات الإنتاج الكاملة وتقارير الفحص.
الحالة 1: فشل دفعة تلميع الأجهزة الأوروبية
طلبت شركة أثاث إسبانية 15000 قطعةموصلات من الفولاذ المقاوم للصدأ المصقول. بسبب تحولات التلميع اليدوية غير المستقرة، أنتجت الدفعة النهائية قيمة ΔE متوسطة تبلغ 3.2. ظهر فرق واضح في اللمعان بين الدفعة الأولى والدفعة الثانية. قام العميل بتعليق الشحنة وطلب إعادة العمل. تسبب عدم تناسق الألوان هذا في تكلفة إعادة صياغة مباشرة تبلغ$11,800وتأخير التسليم لمدة 14 يومًا.
الحالة 2: انحراف لون قطع غيار السيارات بمادة PVD باللون الأسود الأمريكي
قامت شركة أمريكية لتخصيص السيارات بتخصيص 4200 قطعة من أجزاء PVD السوداء المصنوعة من سبائك الألومنيوم. كان سبب اختلاف اللون هو عدم استقرار درجة حرارة الفرن أثناء الطلاء. ظهرت بعض الأجزاء باللون الأسود الفحمي الداكن، بينما ظهرت أجزاء أخرى باللون الأسود الرمادي. وبعد الفحص الدقيق، تم رفض 18.6% من الدفعة بأكملها. أثار هذا الحادث وعي العميل بالتحكم في معلمات إنتاج PVD.

مقارنة واضحة: بيانات اختلاف اللون (التلميع مقابل PVD)
يتم جمع بيانات المقارنة التالية من تقرير اختبار الصناعة IMFA 2025 وسجلات الكشف المعملية في المصنع:
|
عنصر الاختبار |
تلميع المعادن |
طلاء بي في دي |
|---|---|---|
|
متوسط قيمة ΔE |
1.8 – 3.5 |
0.6 – 1.2 |
|
معدل عيب الدفعة |
9.7% |
2.3% |
|
العامل المؤثر الرئيسي |
التشغيل اليدوي والمواد الخام |
درجة حرارة الفراغ والتنسيب |
|
مستوى تناسق الألوان |
متوسطة - منخفضة |
عالي |
|
إمكانية إعادة العمل |
متاح |
من الصعب إعادة العمل |

حلول عملية لتقليل اختلاف الألوان
1 تحسين الأجزاء المصقولة
دفعة موحدة من المواد الخام:قم بشراء جميع الفراغات المعدنية من مصنع فولاذي واحد لتقليل انحراف السبائك.
تلميع دفعة مختلطة:امزج -الأجزاء شبه الجاهزة في مجموعة صقل واحدة لموازنة الخطأ اليدوي.
نموذج جلخ ثابت:لا تستبدل مستهلكات التلميع أثناء الإنتاج الضخم.
2 تحسين الأجزاء المطلية بـ PVD
نظام درجة الحرارة والضغط المستمر:حافظ على تقلبات درجة حرارة الفرن أقل من ±2 درجة.
موضع الجزء القياسي:قم بتصنيف الأجزاء حسب الحجم لتجنب الارتباط الجزيئي غير المتساوي.
فحص ما قبل-التلميع:رفض الأسطح الخشنة غير المؤهلة قبل إرسالها إلى فرن التفريغ.

الأسئلة المتداولة
Q1: هل اختلاف اللون أمر لا مفر منه في التشطيب السطحي باستخدام الحاسب الآلي؟
ج: إن الانحراف الطفيف في اللون أمر لا مفر منه جسديًا. ومع ذلك، يمكن للمصنعين المؤهلين التحكم في قيمة ΔE أقل من 1.5، وهي غير مرئية للعين البشرية.
س2: أيهما أفضل في تناسق الألوان، PVD أم التلميع؟
A: طلاء بي في ديلديه استقرار اللون أعلى بكثير. إنه الخيار الأفضل للدفعات الزخرفية ذات المستوى العالي-.
Q3: هل يمكن إصلاح اختلاف اللون بعد الإنتاج ؟
ج: يمكن إعادة تلميع الأجزاء المصقولة-لتوحيد اللمعان. لا يمكن إعادة طلاء الأجزاء المكتملة بتقنية PVD-بسبب حدود الالتصاق الجزيئي.
احصل على حلول تشطيب مستقرة ومتسقة من جانبنا
يتسبب اختلاف اللون الذي لا يمكن التحكم فيه دائمًا في إرجاع الطلب وتكاليف إعادة العمل الإضافية وتأخير التسليم. كمحترفالشركة المصنعة للآلات الدقيقة باستخدام الحاسب الآليمن خلال خدمة العملاء الصناعيين الأوروبيين والأمريكيين، فإننا نتحكم بشكل صارم في انحراف اللون وفقًا للمعايير الصناعية.
يستخدم مصنعنا أفران PVD ذات درجة حرارة ثابتة وإجراءات تلميع موحدة. جميع الأجزاء النهائية تمر باحترافيةΔE كشف اختلاف اللونقبل الشحن. نحن نضمن اتساق الدفعة للمكونات المعدنية المزخرفة والسيارات والطبية.
أرسل رسومات CAD وكمية الدفعة ومتطلبات الألوان إلى فريقنا الهندسي. احصل على تقييم مجاني لتناسق الألوان وحل نهائي مخصص خلال 24 ساعة.


